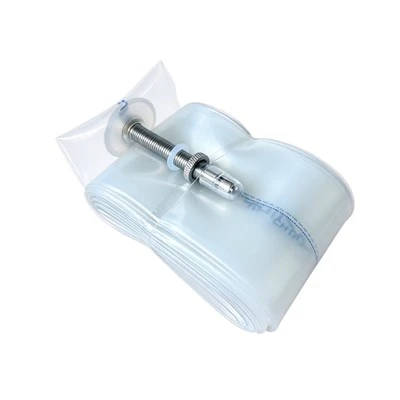
TPU unutrašnje gume za biciklemože izgledati jednostavno kada se umota u malu prodajnu kutiju, ali proizvodnja pouzdane cijevi zahtijeva mnogo više od izrade tankog prstena od plastike. Stanje materijala, konzistencija zida, čvrstoća spoja, pričvršćivanje ventila i kontrola curenja utiču na to kako gotova zračnica radi unutar gume.
Za brendove i distributere bicikala, razumijevanje procesa proizvodnje TPU unutrašnje cijevi čini usporedbe dobavljača značajnijim. Niska jedinična cijena malo govori o konzistentnosti serije, pouzdanosti ventila ili o tome kako fabrika kontroliše tačke koje će najvjerovatnije izazvati pritužbe na terenu.
Ovaj vodič objašnjava glavne faze proizvodnje TPU cijevi za bicikle i pitanja koja bi OEM kupac trebao postaviti prije nego što odobri uzorak ili naruči proizvodnu narudžbu.

Zašto je kontrola proizvodnje važnija uz laganu cijev
TPU cijev koristi daleko manje materijala od konvencionalne butil cijevi slične veličine. To je jedan od razloga što može ponuditi kompaktan volumen i mnogo manju težinu. To također znači da male varijacije proizvodnje postaju važnije.
Neravni dio koji bi mogao biti manje uočljiv u debeloj gumenoj cijevi može postati slaba tačka u laganoj TPU konstrukciji. Isto važi i za nekompletan spoj, loše pripremljenu površinu ventila ili kontaminaciju zarobljena tokom obrade. Cilj nije jednostavno „što je moguće tanji“, već ponovljiva ravnoteža između težine, elastičnosti, zadržavanja zraka i izdržljivosti za definirani raspon guma.
Kratak pregled procesa proizvodnje TPU unutrašnje cijevi
Tačna oprema i način spajanja mogu se razlikovati ovisno o dizajnu cijevi i tvornici. Međutim, tipična ruta proizvodnje uključuje sljedeće faze:
- Izbor TPU smole i kontrola ulaznog materijala
- Sušenje i priprema sirovine
- Ekstruzija ili oblikovanje tijela cijevi
- Kontrola debljine zida i dimenzija
- Spajanje cijevi ili formiranje šavova
- Priprema i montaža ventila
- Obrezivanje, kondicioniranje i pregled površine
- Provjere naduvavanja, curenja i zadržavanja pritiska
- Konačna kontrola veličine, težine i izrade
- Valjanje, etiketiranje i OEM pakovanje
1. Odabir pravog TPU materijala
TPU je porodica termoplastičnih poliuretanskih materijala, a ne jedna univerzalna formula. Ocjene se mogu razlikovati u tvrdoći, elastičnosti, ponašanju na kidanje, otpornosti na hidrolizu, prozoru za obradu, boji i kompatibilnosti s metodama ekstruzije, kalupljenja ili zavarivanja.
Za zračnice bicikla, materijal mora biti sposoban da formira tanku, fleksibilnu i hermetičku strukturu uz toleriranje ponovljenih deformacija unutar gume. Ispravna ocjena također mora funkcionirati s planiranim spojem ventila i načinom proizvodnje.
OEM dobavljač treba da kontroliše više od naziva materijala u dokumentu o nabavci. Dolazne provjere smole mogu uključivati identifikaciju dobavljača, informacije o seriji, izgled, stanje pakovanja i potvrdu da materijal odgovara odobrenoj specifikaciji. Masterbatch boja ili funkcionalni aditivi također moraju biti kompatibilni s odabranim TPU.
Zamjene materijala treba kontrolirati jer promjena može promijeniti stabilnost obrade, čvrstoću zgloba, zadržavanje zraka ili fleksibilnost. Odobreni popis materijala pomaže da ponovljene narudžbe budu usklađene s originalnim uzorkom.
2. Sušenje i priprema smole
TPU je higroskopan, što znači da granule mogu apsorbirati vlagu iz okolnog zraka. Iz tog razloga, skladištenje smole i prethodno sušenje su kritični dijelovi proizvodnog procesa.
Ako vlažan materijal uđe u opremu za obradu, gotova površina može pokazati mjehuriće, pruge ili druge nedostatke. Vlaga također može učiniti taljenje manje stabilnim i smanjiti konzistenciju tankih dijelova. Potrebna temperatura sušenja, vrijeme i ciljna razina vlage zavise od TPU klase i uputa za obradu materijala dobavljača.
Nakon sušenja, smolu treba zaštititi od nepotrebnog izlaganja prije nego što dođe do stroja. Otvorene vreće, nepokriveni rezervoari i loše kontrolirana vlažnost u radionici mogu poništiti dio pripremnih radova.
Ova faza je rijetko vidljiva na fotografiji proizvoda, ali je jedan od najjasnijih znakova da TPU tvornica unutrašnjih cijevi razumije materijal, a ne da ga jednostavno obrađuje kao plastiku opće namjene.
3. Formiranje tijela TPU cijevi
Ovisno o konstrukciji, TPU cijevna tijela mogu se proizvoditi ekstruzijom, puhanjem ili drugim kontroliranim termoplastičnim procesom. Uobičajeni cilj je stvaranje kontinuiranog profila tankih stijenki koji se kasnije može oblikovati u željeni oblik cijevi.
Dimenzije se ne biraju samo prema prečniku točkova. Širina gume, predviđeni opseg naduvavanja, ciljna težina proizvoda i margina ugradnje takođe utiču na konstrukciju. Cesta 700×18–28C i 29×2,4–2,8 MTB cev ne bi trebalo da budu jednostavno skalirane verzije istog profila.
Zato ozbiljan OEM projekat počinje sa jasnom specifikacijom modela. Veličina gume, raspon ETRTO, tip ventila, dužina ventila, ciljna težina i očekivana upotreba trebaju biti potvrđeni prije nego što se finaliziraju proizvodni alati i postavke procesa.
4. Kontrola debljine i dimenzija zida
Ujednačenost zida jedna je od najvažnijih varijabli u proizvodnji laganih cijevi za bicikle. Ako je jedno područje previše tanko, može biti ranjivije tokom instalacije ili naduvavanja. Ako je neko drugo područje nepotrebno debelo, težina i veličina pakovanja se povećavaju bez jasne prednosti u performansama.
Proizvođači mogu koristiti mjerenja u procesu, rezanje uzoraka, poređenje težine i provjere dimenzija za praćenje konzistentnosti. Odgovarajuća metoda zavisi od proizvodne postavke i odobrenog plana inspekcije.
Kupci bi trebali gledati dalje od težine jednog uzorka. Dvije cijevi mogu pokazati istu ukupnu težinu dok različito raspoređuju materijal po obodu. Stabilna kontrola procesa je stoga vrednija od dostizanja atraktivnog broja na jednom ručno odabranom uzorku.
Za masovnu proizvodnju, specifikacija bi trebala definirati realističnu toleranciju koja je dovoljno stroga da otkrije značajnu promjenu procesa.
5. Stvaranje jakog, dosljednog zgloba
Tijelo cijevi mora biti zatvoreno u kontinuiranu zračnu komoru. Ovisno o dizajnu, ovo može uključivati termičko zavarivanje ili drugu tehnologiju spajanja razvijenu za specifičnu TPU konstrukciju.
Područje spoja zahtijeva pažljivu kontrolu stanja površine, poravnanja, topline, pritiska i vremena obrade. Premalo energije može dovesti do nepotpunog vezivanja. Previše može deformirati ili oslabiti okolni tanak materijal. Kontaminacija, bore ili neravnomjerno preklapanje također mogu stvoriti skrivene puteve curenja.
Vizualno uredan spoj je od pomoći, ali sam izgled nije dovoljan. Spoj bi trebao ostati hermetički i mehanički stabilan kada se zračnica širi unutar gume. Postavke procesa treba dokumentirati, a kvalitet spojeva treba provjeriti tokom proizvodnje, a ne tek nakon što se kompletna narudžba završi.
Ne koristi svaka fabrika isti metod spajanja. Ono što je bitno je da li odgovara odobrenom materijalu i da li se može ponoviti u proizvodnim serijama.
6. Priprema i pričvršćivanje ventila
Područje ventila jedan je od tehnički najosjetljivijih dijelova TPU unutrašnje cijevi. Povezuje relativno krutu komponentu sa tankim, vrlo fleksibilnim tijelom cijevi, i mora ostati hermetički zatvorena kroz instalaciju, naduvavanje, vožnju i skladištenje.
Sklop ventila može uključivati pripremu baze ventila, njegovo precizno pozicioniranje, spajanje ili zavarivanje na cijev i provjeru prijelaza između ventila i okolnog TPU-a. Baza ventila treba da stoji ravno bez oštrih ivica ili prevelike krutosti koja bi mogla koncentrirati naprezanje.
Ispravna specifikacija ventila također ovisi o tržištu i postavkama kotača. TUBENOX modeli se mogu razviti sa Presta ventilima kao što su 45, 48, 65 ili 85 mm, u zavisnosti od modela cevi, dok odabrane BMX aplikacije mogu koristiti 45 mm Schrader ventil. Naplatci za puteve dubokog presjeka općenito zahtijevaju duže izloženi ventil nego plitki naplatci.
Za OEM narudžbe, materijal ventila, boju, uklonjivi ili fiksni dizajn jezgra, stil kape i detalje o brendu treba potvrditi tokom razvoja uzorka. Svaku promjenu ventila treba ocijeniti kao funkcionalnu promjenu, a ne samo kao kozmetičku.
7. Obrezivanje, kondicioniranje i pregled izrade
Nakon glavnih operacija oblikovanja i montaže, cijev se obrezuje i provjerava ima li vidljivih nedostataka. Inspektori traže nepravilne ivice, površinsku kontaminaciju, nabore, mehuriće, loše spojeve, neusklađenost ventila i oštećenja nastala tokom rukovanja.
Standardi izrade trebaju biti podržani odobrenim uzorcima ili fotografijama nedostataka. Opisi kao što je "dobar izgled" su previše subjektivni kada je uključeno nekoliko inspektora ili proizvodnih linija. Jasni kriterijumi prihvatanja pomažu fabrici da odvoji bezopasnu vizuelnu varijaciju od kvara koji može uticati na funkciju.
8. Ispitivanje curenja i provjere zadržavanja pritiska
Kontrola curenja je jedan od najvažnijih dijelova kontrole kvaliteta TPU cijevi. Testiranje može uključivati kontrolisano napuhavanje, posmatranje tokom definisanog perioda, poređenje gubitka pritiska, ispitivanje vode u odabranim fazama ili detekciju curenja na bazi opreme. Metoda inspekcije i nivo uzorkovanja trebaju odgovarati proizvodu, veličini narudžbe i zahtjevima kupca.
Priključak ventila i spoj cijevi zaslužuju posebnu pažnju jer su uobičajene točke rizika u svakoj višedijelnoj zračnoj komori. Međutim, cijelo tijelo cijevi također se mora provjeriti na rupe ili oštećenja.
Trenutna provjera naduvavanja i duža provjera zadržavanja pritiska odgovaraju na različita pitanja. Cev može izgledati normalno neposredno nakon naduvavanja, ali i dalje polako gubi zrak. Iz tog razloga, OEM plan kvaliteta treba da definiše ispitni pritisak, vreme zadržavanja, prihvatljivu promenu pritiska i radnje koje treba preduzeti kada se otkrije kvar.
Sama nasumična inspekcija nije zamjena za stabilnu proizvodnju. Rezultate testa curenja također treba koristiti kao povratnu informaciju o procesu. Ako se kvarovi počnu skupljati na ventilu ili spoju, proizvodnju treba pregledati prije pakiranja više jedinica.
9. Konačna veličina, težina i funkcionalna inspekcija
Prije pakiranja, gotove cijevi se mogu provjeriti u skladu s odobrenom specifikacijom proizvoda. Tipične stavke za pregled uključuju:
- Kompatibilna guma i ETRTO asortiman
- Obim cijevi i ključne dimenzije
- Gotova težina i tolerancija
- Tip ventila, dužina i poravnanje
- Izrada površina i spojeva
- Naduvavanje i zadržavanje pritiska
- Logo, etiketa i tačnost boja
- Informacije o količini pakovanja i bar kodu
Za narudžbu više modela, odvajanje i identifikacija su posebno važni. Presta ventilska cijev od 65 mm i 85 mm može izgledati slično nakon valjanja, dok služi različite dubine oboda. Šifre modela, unutrašnje etikete i oznake na kartonu pomažu u sprečavanju kasnijih problema sa skladištem i korisničkim servisom.
Zlatne uzorke treba zadržati za ponovljene narudžbe. Oni pružaju fizičku referencu kada se boja, način valjanja, izgled ventila ili raspored pakiranja ne mogu u potpunosti opisati u tabeli.
10. Rolling i OEM ambalaža
TPU cijevi su cijenjene djelimično jer se pakuju u malu zapreminu. Konačna metoda valjanja treba da zaštiti područje ventila i izbjegne oštre nabore ili nepotrebno naprezanje u tijelu cijevi.

OEM ambalaža može uključivati prilagođenu maloprodajnu kutiju, ambalažu za e-trgovinu ili pakiranje u rasutom stanju. Prije proizvodnje, kupac treba da potvrdi dimenzije kutije, umjetničko djelo, bar kod, jezik, upozorenja, upute za montažu, identifikaciju modela i količinu kartona.
Pakovanje je također dio kontrole kvaliteta. Ispravno napravljena zračnica i dalje može stvoriti pritužbe ako je u kutiji navedena pogrešna veličina gume ili dužina ventila. Za projekte privatne etikete, TUBENOX zajedno pregledava informacije o proizvodu i pakovanju tako da fizička tuba, etiketa i spoljna kutija koriste iste podatke o modelu.
Šta bi OEM kupci trebali provjeriti prije nego što odobre dobavljača
Tvorničke rasprave su produktivnije kada kupci postavljaju pitanja zasnovana na procesu umjesto da traže generičku tvrdnju da je proizvod "visokog kvaliteta". Korisna pitanja uključuju:
- Koja je TPU klasa odobrena za ovaj model i kako se kontrolira zamjena materijala?
- Kako se smola suši i štiti prije obrade?
- Kako se prati konzistentnost zida i gotova težina?
- Koja metoda spajanja se koristi za tijelo cijevi?
- Kako se provjerava spoj ventila?
- Koji test curenja ili zadržavanja pritiska se izvodi?
- Koje će se tolerancije pojaviti na potpisanoj specifikaciji?
- Kako se identifikuju proizvodne serije i verzije pakovanja?
- Da li je uzorak prije proizvodnje odobren prije masovne proizvodnje?
- Šta se dešava kada se inspekcijom pronađe ponovljeni kvar?
Odgovori ne moraju otkrivati povjerljive postavke. Oni treba da pokažu da dobavljač ima definisan proces, merljive standarde i način za praćenje problema.
TUBENOX OEM i razvoj privatne robne marke
TUBENOX razvija TPU rješenja unutarnjih cijevi za brendove bicikala, distributere, veletrgovce i trgovce na malo. Dostupni asortiman pokriva cestovne, šljunčane, MTB i BMX aplikacije, s rasponima guma specifičnih za model, opcijama ventila i ciljanim težinama.
OEM projekat obično počinje s planiranim tržištem i postavkom kotača. Odatle, specifikacija proizvoda može definirati veličinu cijevi, tip i dužinu ventila, boju, toleranciju težine, metodu logotipa, maloprodajnu kutiju i kutiju za otpremu. Uzorci se koriste za potvrdu uklapanja, ponašanja pri naduvavanju, izgleda i pakovanja prije proizvodnog naloga.
Za kupce koji grade kompletnu liniju proizvoda, konzistentnost među modelima je jednako važna kao i performanse jedne cijevi. Zajednička pravila pakovanja, imenovanje modela i zapisi o inspekciji mogu olakšati upravljanje budućim ponovnim narudžbama uz smanjenje rizika od mješovitih specifikacija.
Često postavljana pitanja
1. Da li su sve TPU unutrašnje cijevi napravljene istim postupkom?
Ne. Metode oblikovanja, spajanja i spajanja ventila mogu se razlikovati ovisno o proizvođaču i dizajnu cijevi. Kupci bi trebali procijeniti kompletan proces i konzistentnost proizvodnje umjesto da upoređuju jedan tehnički termin u izolaciji.
2. Zašto se TPU smola mora osušiti prije proizvodnje?
TPU granule upijaju vlagu iz vazduha. Višak vlage može stvoriti mjehuriće, pruge i nestabilnu obradu, posebno kod proizvoda sa tankim zidovima. Uslovi sušenja treba da budu u skladu sa zahtevima odabrane klase materijala.
3. Koja je najkritičnija oblast TPU biciklističke cijevi?
Priključak ventila i spoj cijevi zahtijevaju veliku pažnju, ali konzistentnost zida preko cijele cijevi je jednako važna. Pouzdan proizvod zavisi od toga da sve tri oblasti rade zajedno.
4. Kako se TPU unutrašnje cijevi provjeravaju na curenje?
Fabrike mogu koristiti kontrolisanu inflaciju, testove držanja, ispitivanje vode ili detekciju zasnovanu na opremi. Odobreni plan kvaliteta treba da sadrži metodu, pritisak, trajanje, nivo uzorkovanja i kriterijume prihvatljivosti.
5. Može li se jedna TPU konstrukcija cijevi koristiti za svaku širinu gume?
Ne. Putne, šljunčane, MTB i BMX gume postavljaju različite zahtjeve u pogledu dimenzija cijevi, širenja i distribucije materijala. Svaki model treba da bude razvijen za definisanu gumu ili ETRTO asortiman.
6. Koje su dužine ventila dostupne za OEM projekte?
Opcije ventila ovise o modelu cijevi. TUBENOX može podržati Presta ventile dužine kao što su 45, 48, 65 i 85 mm za odabrane modele, kao i opciju Schrader od 45 mm za određene BMX aplikacije.
7. Mogu li se boja cijevi, logotip i pakovanje prilagoditi?
Da. Informacije o boji, brendiranju, dizajnu maloprodajne kutije i kartonu mogu se razviti za narudžbe privatnih oznaka, ovisno o odabranom materijalu, izvodljivosti proizvodnje i količini narudžbe.
8. Da li marka treba da odobri uzorke prije masovne proizvodnje?
Da. Potpisani uzorak i specifikacija daju objema stranama jasnu referencu za proizvod, ventil, toleranciju težine, izgled i pakovanje. Svaka promjena nakon odobrenja treba biti dokumentirana prije početka proizvodnje.
Napravite pouzdaniji TPU program unutrašnjih cijevi
Najbolja TPU unutrašnja cijev nije definirana samo težinom. To je rezultat prikladnog materijala, kontrolirane obrade, sigurnog sklopa ventila, ponovljivog testiranja curenja i precizne identifikacije modela.
Ako razvijate liniju cestovnih, šljunčanih, MTB ili BMX cijevi, TUBENOX vam može pomoći u pregledu potrebnih veličina, ventila, ciljnih težina i ambalaže privatne etikete. Kontaktirajte nas sa svojom listom proizvoda ili ciljnim tržištem kako bismo razgovarali o uzorcima i OEM proizvodnom planu.
Kontaktirajte TUBENOXza razvoj OEM TPU unutrašnje cijevi, veleprodajne cijene i pakovanje privatne etikete.